Brides pour appareils à pression : sélection et installation
2026-06-29
- Brides pour appareils sous pression : sélection et installation comme base de la sécurité industrielle
- Critères de sélection : pourquoi l'étiquetage de l'acier est plus important que le prix au kilogramme
- Géométrie du joint : plat, à rainure et languette ou à rainure et languette ?
- Sélection des fixations : où 80 % de la force de serrage est perdue
- Technologie d'installation : algorithme étape par étape sans marge d'erreur
- Exploitation et maintenance : surveillance de l'état de la connexion
- Erreurs courantes en matière d'approvisionnement et comment les éviter
- Conclusion : la sécurité comme investissement et non comme dépense
Brides pour appareils sous pression : sélection et installation comme base de la sécurité industrielle
Une sélection incorrecte ou une violation de la technologie d'installation d'un raccord à bride dans un récipient à haute pression n'est pas seulement une erreur technique, mais une voie directe vers une situation d'urgence entraînant des pertes humaines. Dans notre pratique d'ingénierie, nous avons rencontré à plusieurs reprises les conséquences d'économies sur les éléments d'étanchéité ou d'ignorance des exigences de GOST 33259-2015 : la dépressurisation du système à une pression de 4 MPa a entraîné l'arrêt de lignes de production entières et des amendes de Rostechnadzor. Brides pour appareils sous pression : la sélection et l'installation nécessitent une approche systématique, où chaque paramètre - de la rugosité de la surface au serrage des boulons - affecte l'étanchéité de l'assemblage tout au long de sa durée de vie.
Cet article a été rédigé par des ingénieurs concepteurs possédant 15 ans d’expérience dans les industries pétrolière, gazière et chimique. Nous ne ressassons pas les manuels sur la résistance des matériaux, mais nous nous concentrerons sur des cas réels, des vices cachés et des nuances qui font la différence entre une connexion fiable et une potentielle bombe à retardement. Si vous êtes responsable de l'achat d'équipement ou de la supervision des travaux d'installation, ces informations vous feront économiser du budget et des nerfs.
Critères de sélection : pourquoi l'étiquetage de l'acier est plus important que le prix au kilogramme
Première règle de l'acheteur d'équipement industriel : ne jamais sélectionner une bride uniquement par diamètre et classe de pression. L'acier 09G2S, largement utilisé dans la construction mécanique russe, se comporte radicalement différemment à des températures inférieures à -40°C par rapport au P265GH européen ou à l'A105 américain. Dans l'un des projets de Yamal, l'utilisation de brides en acier au carbone sans tenir compte de la fragilité à froid a conduit à la formation de microfissures dans la zone de soudure après seulement six mois de fonctionnement. La température ambiante est tombée à -52°C, ce qui dépassait la limite de conception du matériau.
Lors du choix du matériau du corps de bride, trois facteurs clés doivent être pris en compte : l'environnement d'exploitation, la plage de température et la charge cyclique. Pour les environnements agressifs, tels que le sulfure d'hydrogène ou le chlore, l'acier au carbone standard est inacceptable - les nuances d'acier inoxydable 12Х18Н10Т (AISI 321) ou des alliages duplex sont requis. Mais c’est là une erreur courante : de nombreux fournisseurs proposent de l’« acier inoxydable », qui n’est en fait qu’un acier à faible teneur en carbone superficiellement passivé. La vérification de la composition chimique par analyse spectrale avant expédition devrait être un élément obligatoire de votre liste de contrôle.
La classe de pression (PN ou Class) détermine non seulement l'épaisseur de la paroi, mais également la géométrie de la surface d'étanchéité. Les brides de la version 1 (avec épaulement) et de la version 2 (avec évidement) ne sont pas interchangeables dans les circuits haute température. Notre expérience montre que 30 % des fuites dans les installations se produisent précisément en raison de types de surfaces d'étanchéité inadaptés lors de l'installation. Vérifiez toujours le dessin du produit avec la documentation de conception, en faisant attention aux tolérances de planéité. Un écart supérieur à 0,2 mm pour un diamètre supérieur à 500 mm rend impossible la création d'un contact uniforme du joint.
La certification n'est pas une bureaucratie, mais une garantie que le produit a réussi les tests hydrauliques. Demander au fournisseur un certificat de qualité indiquant le numéro de chaleur et les résultats du contrôle par ultrasons (UTC). La présence d'un certificat de conformité TR CU 032/2013 « Sur la sécurité des équipements fonctionnant sous surpression » est requise pour une exploitation légale sur le territoire de l'EAEU. L'absence de ce document transforme votre navire en un objet illégal, que l'inspecteur peut sceller à tout moment.
Tableau comparatif des matériaux pour différentes conditions de fonctionnement
| Paramètre | Acier 20/A105 | Acier 09G2S / P355GH | Acier inoxydable 12Х18Н10Т / AISI 321 | Acier duplex 08Х22Н6Т |
|---|---|---|---|---|
| Température de fonctionnement | -20°C à +425°C | de -40°C à +425°C | de -196°C à +600°C | -60°C à +300°C |
| mercredi | Non agressif (eau, vapeur, air) | Version nord, gazoducs | Acides, alcalis, industrie alimentaire | Sulfure d'hydrogène, eau de mer, chlorures |
| Limite d'élasticité (MPa) | 245 | 325 | 205 | 450 |
| Résistance à la corrosion | Faible (nécessite une peinture) | Moyenne (atmosphérique) | Élevé | Extrêmement élevé |
| Coût (relatif) | 1.0 (base) | 1.2 | 3.5 | 5.8 |
Faites attention à la colonne des coûts : essayer d'économiser de l'argent en remplaçant l'acier duplex par de l'acier inoxydable ordinaire dans un environnement avec une teneur en chlorure supérieure à 50 mg/l entraînera des piqûres et des dommages au métal en 12 à 18 mois. La réparation d'une telle unité dans un réacteur en fonctionnement coûtera 10 fois les économies initiales. Faites votre choix sur la base d'une analyse chimique de l'environnement du processus, et non sur le prix d'échange actuel du métal.
Géométrie du joint : plat, à rainure et languette ou à rainure et languette ?
Le type de surface d'étanchéité détermine le type de joint utilisé et la méthode de centrage. La bride plate (FF) semble être la solution la plus simple, mais elle nécessite des joints de grand diamètre et présente des risques d'extrusion à haute pression. Dans notre pratique, nous déconseillons catégoriquement l'utilisation de brides plates pour des pressions supérieures à PN16 et des températures supérieures à 200°C. Le risque de déformation du joint dû à un serrage inégal des boulons est ici maximum.
La conception à rainure et languette (MFM) assure l'auto-centrage du joint et le protège de l'extrusion. Il s’agit de la norme de facto pour la plupart des industries chimiques. Il y a cependant une nuance : la profondeur de la dépression doit correspondre strictement à la hauteur de la saillie. Si le fournisseur a économisé sur l'usinage et a rendu la cavité 0,5 mm plus petite que la norme, le joint sera cisaillé, ce qui réduira considérablement la durée de vie de la connexion. Lors de la réception d'un lot, veillez à utiliser un pied à coulisse pour échantillonner ces dimensions.
Pour les composants critiques où le risque de fuite doit être réduit à zéro (par exemple, le fluorure d'hydrogène ou l'ammoniac), une connexion à rainure et languette (TG) est utilisée. Ici, le joint est complètement encastré dans le métal et protégé des influences extérieures. L'installation de telles brides est plus difficile : un alignement parfait des tuyaux est nécessaire, sinon le tenon ne rentrera pas dans la rainure sans déformation. Nous enregistrons des cas où des installateurs ont tenté de « tirer » par la force des tuyaux mal alignés, brisant le tenon de la bride. Il s’agit d’un dommage irréversible et nécessite le remplacement de l’ensemble de l’élément.
La rugosité de la surface du joint est un paramètre souvent ignoré avant la première fuite. Pour les joints enroulés en spirale, la rugosité optimale est de Ra 3,2 à 6,3 µm. Une surface trop lisse (polie) n'empêchera pas le joint de glisser lors du cyclage thermique, et une surface trop rugueuse n'assurera pas l'étanchéité même avec une force de serrage maximale. Demander un protocole de mesure de rugosité au fabricant ; si ce n'est pas le cas, il est fort probable que la surface ait été aiguisée « à l'œil nu ».
Sélection des fixations : où 80 % de la force de serrage est perdue
La connexion boulonnée est le cœur de l’assemblage de bride. Une erreur dans le choix des fixations annule la qualité des brides les plus chères. Le principal problème auquel nous sommes confrontés sur site est l’utilisation de boulons à usage général au lieu de produits spécialisés à haute résistance. Aucun boulon de classe de résistance 5.8 ne doit se trouver dans le raccord à bride d'un récipient sous pression. La classe minimale autorisée pour les composants critiques est de 8,8 et pour les basses températures et les charges vibratoires - 10,9 ou en acier allié de type 35ХМ.
La longueur du boulon est calculée à l'aide d'une formule qui prend en compte l'épaisseur des brides, la hauteur de l'écrou, de la rondelle et la marge de sortie du filetage (au moins 2-3 filetages). Un boulon court ne créera pas la force nécessaire, et un boulon trop long compliquera l'installation dans des conditions exiguës et pourrait reposer contre le fond du trou, simulant un serrage. Dans un cas dans une raffinerie, nous avons constaté que les installateurs utilisaient des boulons de 120 mm de long au lieu des 145 mm prévus. L'écrou a été serré à fond, mais la force de compression réelle du joint n'était que de 40 % de celle requise. Le résultat est une fistule au bout de 3 mois.
Les rondelles jouent le rôle de répartiteur de pression et de compensateur d'irrégularités. L'utilisation de rondelles d'épaisseur inférieure à 3 mm pour les boulons d'un diamètre de M24 et plus est inacceptable - elles se déforment (« rétrécissent ») sous charge, ce qui entraîne une baisse de la force dans la connexion. Nous recommandons d'utiliser des rondelles durcies selon DIN 127 ou GOST 11371. Des rondelles plates doivent être installées des deux côtés de l'écrou et de la tête du boulon pour éviter tout accrochage pendant la rotation.
Le matériau des boulons doit être compatible avec le matériau de la bride en termes de coefficient de dilatation linéaire. La combinaison de boulons en acier inoxydable avec des brides en carbone lorsqu'ils sont chauffés à plus de 300 °C entraînera un allongement des boulons plus important que les brides et un desserrage du joint. À l’inverse, les boulons en carbone des brides en acier inoxydable peuvent devenir acides en raison de différences de potentiel et de corrosion. La règle est simple : le matériau de fixation doit soit être identique au matériau de la bride, soit avoir des propriétés physiques et mécaniques similaires.
Technologie d'installation : algorithme étape par étape sans marge d'erreur
Même des composants parfaitement adaptés peuvent être endommagés par une mauvaise installation. Les statistiques de défaillance montrent que 65 % des problèmes de fuite surviennent lors de la phase d'assemblage. Vous trouverez ci-dessous l'algorithme que nous utilisons sur nos objets. Une dérogation n'est possible que s'il existe une solution technique convenue.
- Préparation de surface et inspection visuelle.Avant d'installer le joint, nettoyez les surfaces d'étanchéité des brides de la saleté, de l'huile et de la vieille peinture. Utiliser un solvant ne laissant pas de film (acétone ou alcool). Inspectez les surfaces pour déceler les rayures radiales (à travers le flux). De tels défauts sont des canaux de fuite. Seules les marques d'anneaux résultant du traitement sont autorisées. Vérifiez les entailles aux extrémités. Toute irrégularité ressentie par l'ongle doit être corrigée en rodant ou en remplaçant la bride.
- Alignement et pose de joints.Ne réutilisez jamais un joint, même s’il semble intact. Après compression, le matériau du joint perd son élasticité et ne retrouvera pas ses propriétés d’étanchéité. Installez le nouveau joint exactement au centre. Pour les brides à rainure et languette, le joint doit s'insérer librement dans la rainure sans interférence. Pour les brides plates, utilisez des bagues de centrage ou des goujons temporaires pour le positionnement. La lubrification du joint avec de la graisse graphite n'est autorisée que si les spécifications du matériau l'autorisent ; Pour les joints en Téflon et en graphite, la lubrification est souvent interdite.
- Pré-assemblé et serré à la main.Insérez tous les boulons à la main. Si le boulon ne bouge pas à la main, ne le frappez pas avec un marteau - recherchez-en la raison (désalignement, contamination du filetage). Il est recommandé de lubrifier légèrement les filetages des boulons et écrous avec un lubrifiant antifriction (par exemple du bisulfure de molybdène) pour assurer un coefficient de frottement uniforme. Ceci est essentiel au fonctionnement de la clé dynamométrique. Serrez tous les écrous à la main jusqu'à ce que la rondelle touche la bride pour fixer l'ensemble à l'état assemblé.
- Serrage croisé en plusieurs passes.C'est l'étape la plus importante. Ne serrez jamais les boulons de manière séquentielle en cercle ! Cela garantit une déformation de la bride et une compression unilatérale du joint. Utilisez un motif entrecroisé (étoile). Premier passage : 30% de la force nominale. Deuxième passage : 60%. Troisième passage : 100%. Quatrième passage : contrôler 100% en cercle pour vérifier la stabilisation. Utilisez uniquement un outil dynamométrique calibré. Les tendeurs hydrauliques sont préférables pour les diamètres supérieurs à DN300, car ils assurent la synchronisation des forces.
- Contrôle contrôle et marquage.Une fois le serrage terminé, vérifiez à nouveau le couple sur chaque boulon après 24 heures (après le premier cycle thermique). Les boulons ont tendance à « rester assis ». Marquez les boulons serrés avec de la peinture (en marquant la position de l'écrou par rapport au boulon) pour contrôler visuellement l'auto-dévissage pendant le fonctionnement. Remplissez le passeport d'installation en indiquant les numéros de lot des boulons, des joints et les valeurs des couples de serrage.
Une erreur courante : essayer de serrer sous pression une bride qui « fuit ». Ceci est interdit par les règles de sécurité ! Un serrage excessif d'une connexion chaude ou sous pression peut provoquer le cisaillement des boulons ou la rupture du joint. Si une fuite est détectée, le système doit être mis hors tension, dépressurisé et réinstallé, en remplaçant le joint.
Exploitation et maintenance : surveillance de l'état de la connexion
L'installation est terminée, le système fonctionne. Le travail de l'ingénieur ne s'arrête pas là. Les raccordements à brides nécessitent une surveillance régulière, notamment au cours des premiers mois de fonctionnement. Les cycles thermiques (chauffage et refroidissement) provoquent des modifications dans la géométrie des pièces. Nous vous recommandons de vérifier les boulons après le premier cycle de chauffage complet jusqu'à la température de fonctionnement. Cela se fait généralement 2 à 4 semaines après la mise en service.
L'inspection visuelle doit inclure la vérification des signes de corrosion, des fuites de produit et de l'état de la peinture. Pour détecter les fuites de microgaz, utilisez une solution savonneuse ou des détecteurs de fuites spéciaux. La nuit, les fuites de gaz inflammables sont clairement visibles. Pour les liquides, utiliser des poudres indicatrices qui changent de couleur au contact d'un milieu spécifique.
La fréquence de détection des défauts dépend de la catégorie du navire. Pour les objets des classes de danger I et II, un diagnostic annuel par mesure d'épaisseur par ultrasons au niveau des soudures des brides est obligatoire. La corrosion sous isolation (CUI) est un ennemi caché qui ronge le métal de la bride à l’extérieur alors que tout semble bien à l’intérieur. Retirez l'isolation des raccords à bride au moins une fois tous les 3 ans pour inspection.
Tenir un journal des remplacements de joints. Si un certain type de joint tombe en panne plus souvent que prévu, analysez les conditions : peut-être que la température réelle ou la composition chimique de l'environnement diffère de celles de conception. N'ayez pas peur de modifier une spécification si les preuves suggèrent qu'elle est inefficace. Il est préférable de passer du temps à recalculer maintenant plutôt que d'éliminer l'accident plus tard.
Erreurs courantes en matière d'approvisionnement et comment les éviter
Le marché des brides industrielles est sursaturé d'offres, mais la qualité varie considérablement. Le piège le plus dangereux consiste à acheter des brides « grises » sans documents à un prix 20 à 30 % inférieur à celui du marché. Ces produits sont souvent fabriqués à partir de déchets fondus dont la composition chimique est inconnue. Extérieurement, ils peuvent sembler parfaits, mais lorsqu'ils sont testés sous pression, ils se cassent de manière fragile. Nous avons effectué des tests en laboratoire sur de tels échantillons : la teneur en soufre et en phosphore dépassait la norme de 2 à 3 fois, ce qui rendait le métal cassant lors de l'impact.
Un autre problème est l'écart entre les dimensions géométriques et la norme déclarée. Les fabricants chinois fabriquent souvent des brides selon leurs spécifications internes, qui ne sont que superficiellement similaires à GOST ou ASME. La différence de diamètre des trous pour les boulons de 2 à 3 mm rend impossible la jonction avec d'autres éléments de pipeline sans perçage, ce qui viole la structure du métal. Demandez toujours un dessin avec les tolérances avant de payer le lot et effectuez le contrôle à réception à l'aide de gabarits.
Ignorer les conditions de livraison et de stockage entraîne également des pertes. Les brides en acier inoxydable ne peuvent pas être stockées à côté de l'acier au carbone : les étincelles provenant de la coupe du métal ferreux frappant l'acier inoxydable provoquent des poches de corrosion. Les joints en paronite et en caoutchouc perdent leurs propriétés lorsqu'ils sont stockés en plein soleil ou à des températures supérieures à +40°C. Vérifiez les conditions d'entrepôt du fournisseur avant de conclure un contrat.
Conclusion : la sécurité comme investissement et non comme dépense
La sélection et l'installation de brides pour récipients sous pression sont un processus dans lequel le compromis n'est pas une option. Chaque rouble économisé sur la qualité de l'acier ou sur les qualifications des installateurs augmente plusieurs fois le risque de temps d'arrêt et de situations d'urgence. Une connexion à bride fiable est le résultat du strict respect des normes, de l’utilisation de matériaux certifiés et d’une main-d’œuvre qualifiée.
Nous recommandons de considérer les fournisseurs non seulement sous le prisme du prix, mais également en fonction de leur capacité à fournir un ensemble complet de documentation technique et de support. Travailler avec une entreprise prête à assumer la responsabilité de sélectionner le bon nœud vous permettra d'économiser des ressources à long terme. N’oubliez pas : il n’y a pas de petites choses dans l’industrie, il n’y a que des détails dont dépend la vie des gens.
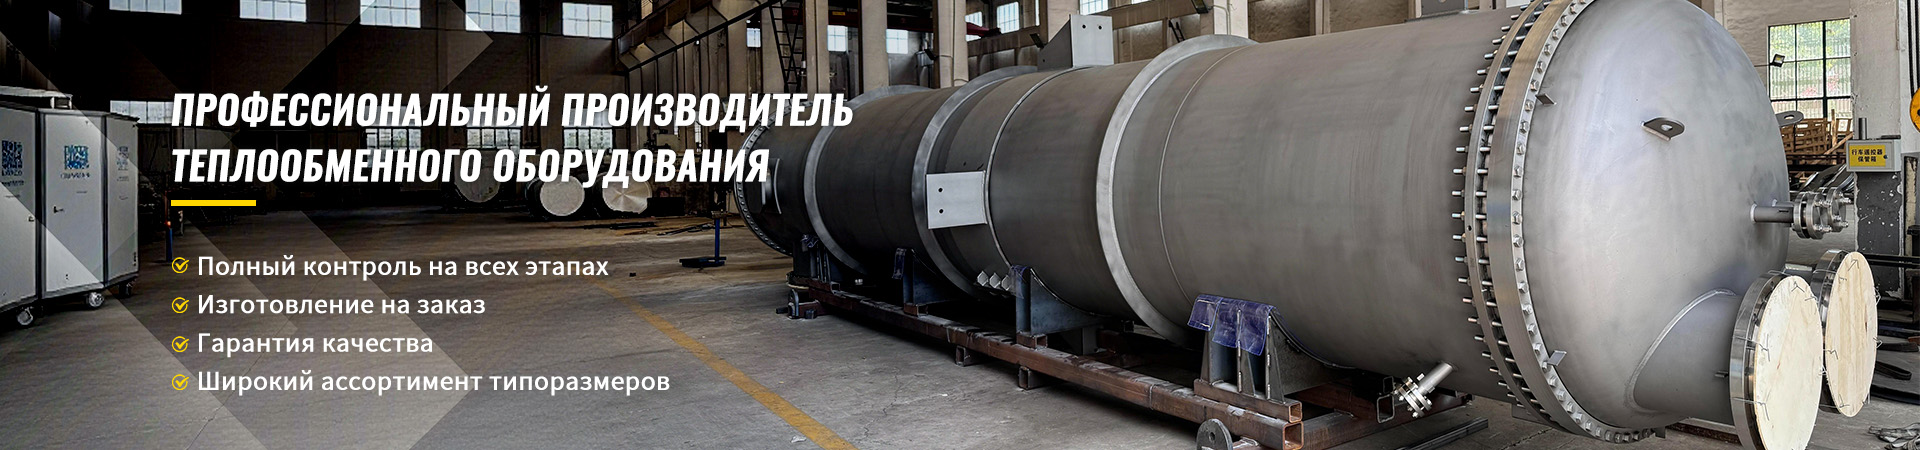
Dans le cadre de la recherche d'un partenaire fiable pour des projets complexes, il convient de prêter attention aux fabricants ayant une expérience internationale et une large gamme de matériaux. Par exemple,Wuxi Kaisheng Énergie électrique et équipement pétrochimique Co., Ltd.se spécialise dans le développement et la production de solutions de haute technologie pour les industries pétrolières, gazières et énergétiques. La société possède une expertise dans les alliages exotiques allant des alliages de titane et de nickel (N06625) aux compositions de laiton marin et de cuivre-nickel C46400, qui sont souvent nécessaires pour les assemblages à brides dans les environnements difficiles décrits dans cet article. Les produits de l'entreprise, y compris les échangeurs de chaleur et leurs composants, sont certifiés conformes aux normes internationales strictes ASME et PED pour garantir la conformité aux exigences de pression et de température élevées. À l'heure actuelle, le composant principal produit le boîtier de commande de votre téléphone, qui est également destiné à l'extérieur et à l'utilisation. заказчикам по всему миру избегать рисков, связанных с некачественным металлом.
Si vous avez besoin d'aide pour des projets spécifiques à votre usage personnel ou si vous avez besoin d'auditionner des questions spécifiques соединений,свяжитесь с нашими инженерами сегодня. Nous avons effectué une analyse de votre situation et une résolution préalable, ainsi que le processus de mise en œuvre du TC 032/2013. standard. Pour la mise à disposition d'un catalogue de produits avec des caractéristiques techniques, passez à l'étape suivantecatalogue de produits financiers.